한국어
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
EIHE Steel Structure의 박스 컬럼 처리 흐름 및 엔지니어링 적용 성과
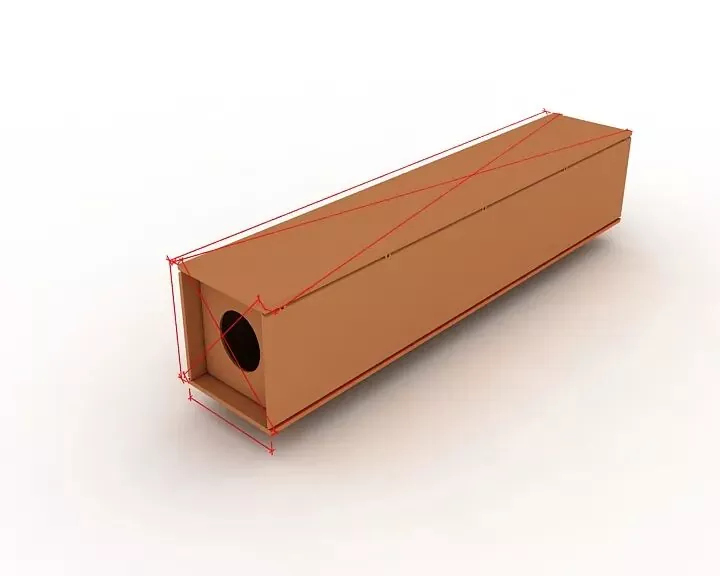
I. 일반배치도
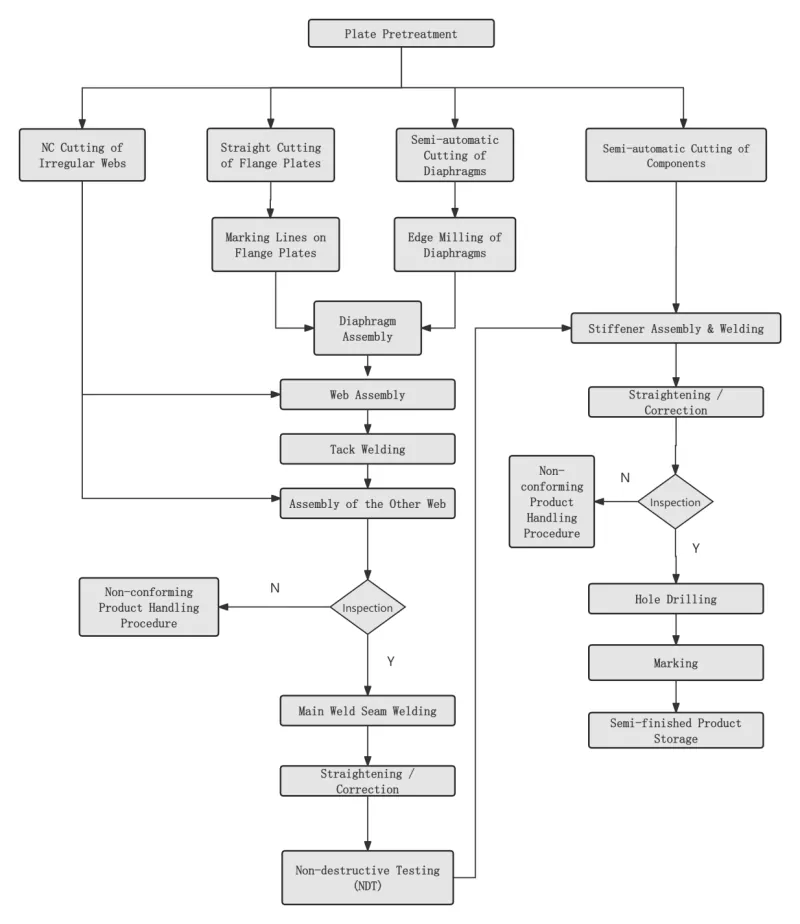
Ⅱ. 핵심 프로세스
|
1단계 강판 표면 전처리 |
강판 블랭킹 전 설계 또는 공정 요구 사항에 따라 수행됩니다. |
|
|
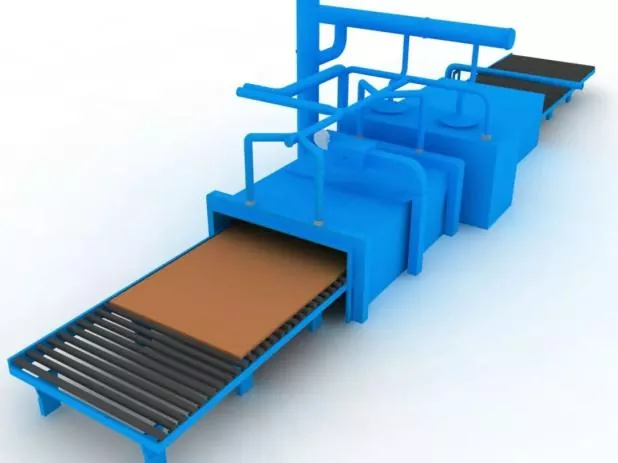
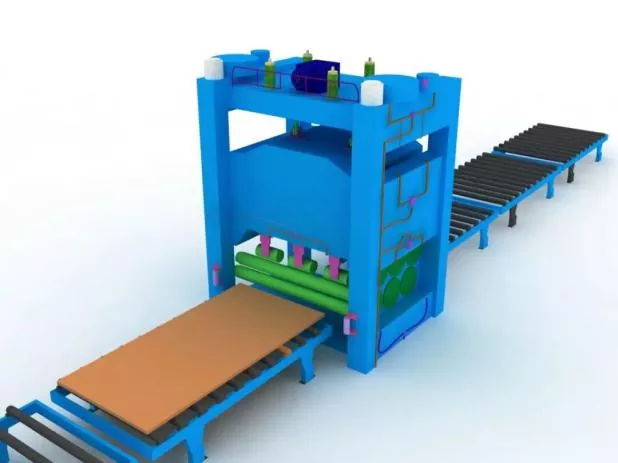
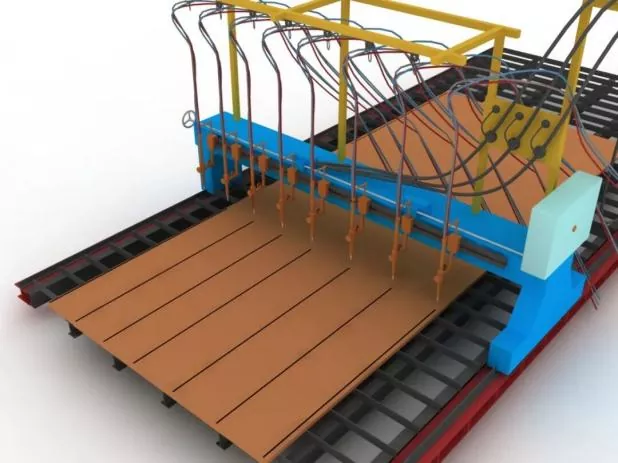
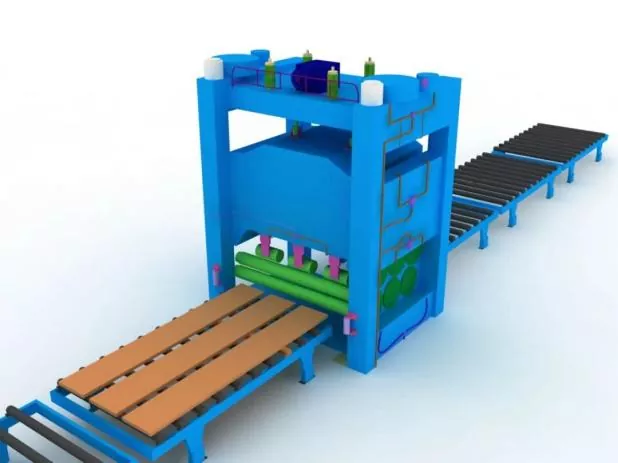
2단계 철판 교정 |
블랭킹 정밀도 확보 및 강판 내부 잔류응력 완화를 위해 강판 전처리 후 전체 교정을 실시합니다. |
|
|
3단계 부품 절단 및 블랭킹 |
절단하기 전에 절단기를 조정하고 노즐 모델을 확인하고 공기압의 안정성을 확인하십시오. |
|
|
절단하는 동안 강판의 절단 솔기를 먼저 예열하고 절단 속도를 엄격하게 제어하십시오. |
||
|
4단계 부품의 2차 교정 |
철판 블랭킹 작업 후 조립 정밀도 확보 및 철판 내부 잔류응력 감소를 위해 실시합니다. |
|
|
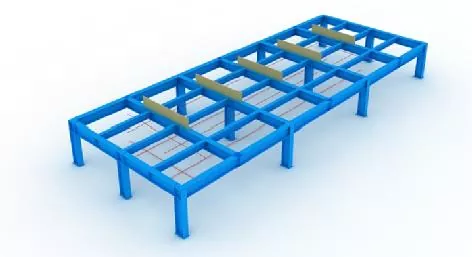
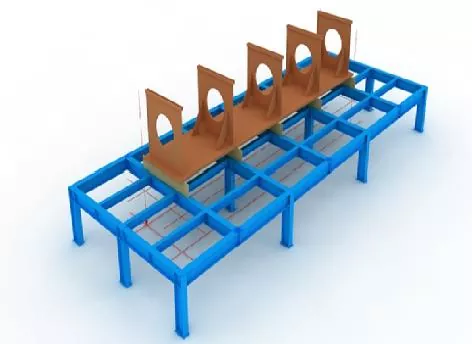
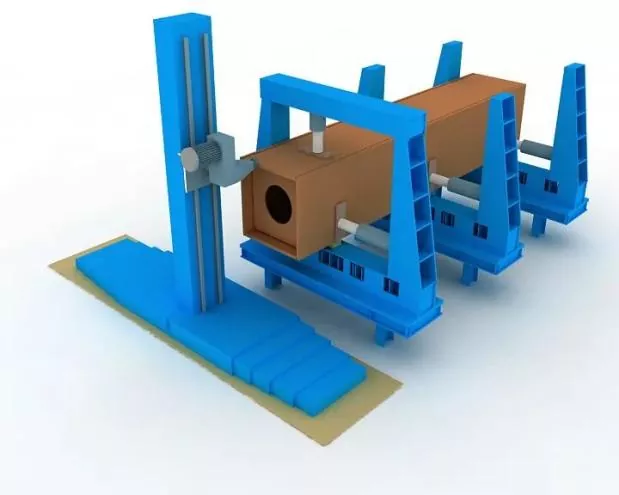
5단계 지그 및 레이아웃 선 설정 |
조립 전 먼저 레이아웃 라인과 지그를 세팅해야 합니다. |
|
|
지그 설치 시 상부 개구부의 수평 레벨이 확보되어야 하며, 충분한 강성 및 강도가 보장되어야 한다. |
||
|
모든 지그 및 레이아웃 라인은 지정된 담당자의 검사 및 승인을 받은 후에만 사용할 수 있습니다. |
||
|
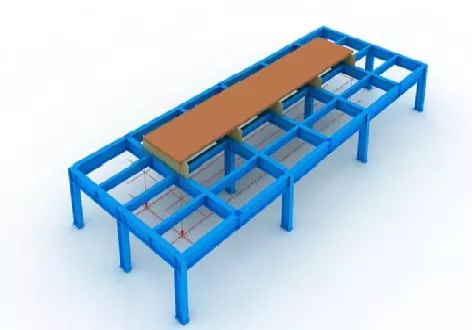
6단계 하단 패널 위치 지정 |
수직추와 레이아웃 선을 기준으로 정확하게 배치됩니다. |
|
|
7단계 다이어프램 조립 |
다이어프램을 조립하기 전 하부 패널에 위치 결정 라인을 표시하고 라인 양쪽에 떠 있는 녹을 그라인딩 휠로 제거합니다. |
|
|
다이어프램을 세운 후 가용접으로 고정합니다. |
||
|
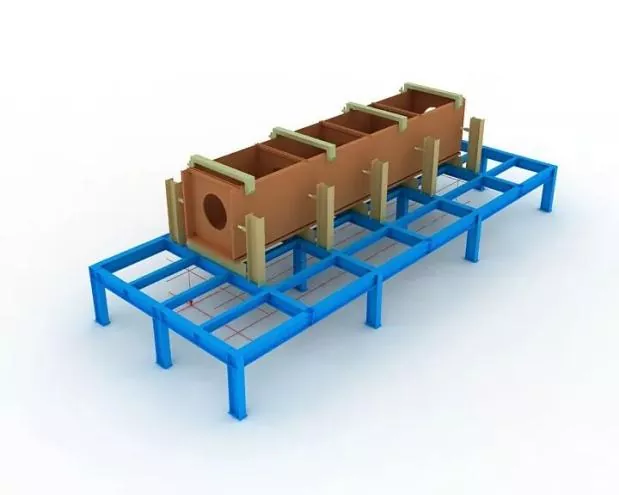
8단계 웹 어셈블리 |
웹이 조립되고 검증된 후 잭을 사용하여 다이어프램에 단단히 고정한 다음 가용접으로 고정합니다.
|
|
|
9단계 상부 패널 조립 |
수직추를 사용하여 상부 패널의 정확한 위치 지정을 완료한 후 가용접으로 고정합니다. |
|
|
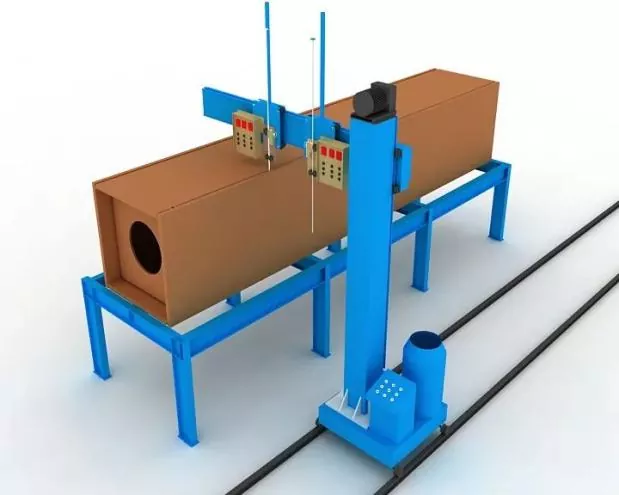
10단계 다이어프램 일렉트로슬래그 용접 |
다이어프램에는 단면 일렉트로슬래그 용접이 채택되었습니다. |
|
|
아크 시작 및 소화를 위한 구리 슬리브는 용접 중 일렉트로슬래그 용접 구멍의 상부 및 하부 개구부에 설치되어야 합니다. |
||
|
용접 전 과정에 걸쳐 용접 전류 및 전압을 엄격하게 관리해야 하며, 웹의 일렉트로슬래그 용접 부위의 색상 변화를 관찰하는 데 주의를 기울여야 합니다. |
||
|
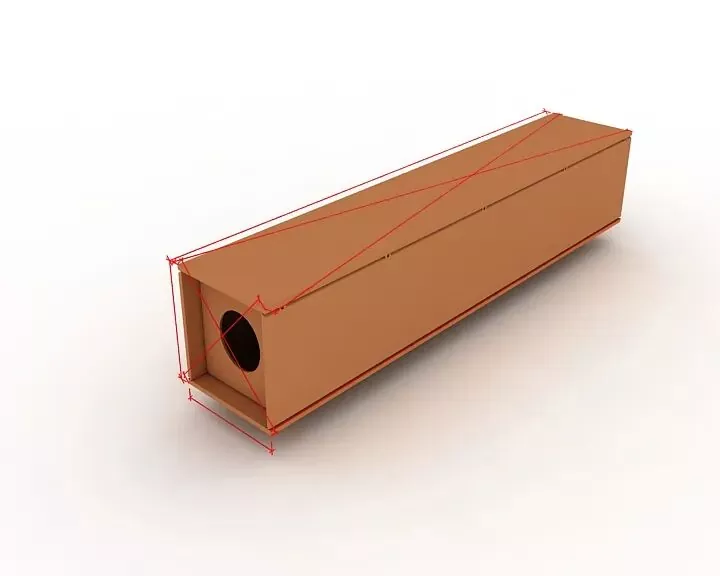
11단계 전체 점검 |
검사 중에는 부품 길이, 대각선 치수 및 끝단 치수가 설계 및 사양 요구 사항을 충족하는지 확인하고 공차를 벗어난 모든 부품을 수정하는 데 중점을 둡니다. |
|
|
12단계 엔드 밀링 |
조립 및 용접 후 단면을 밀링합니다. |
|
|
부재의 수평도와 단면과 밀링 커터의 평행도를 보장합니다. |
||
|
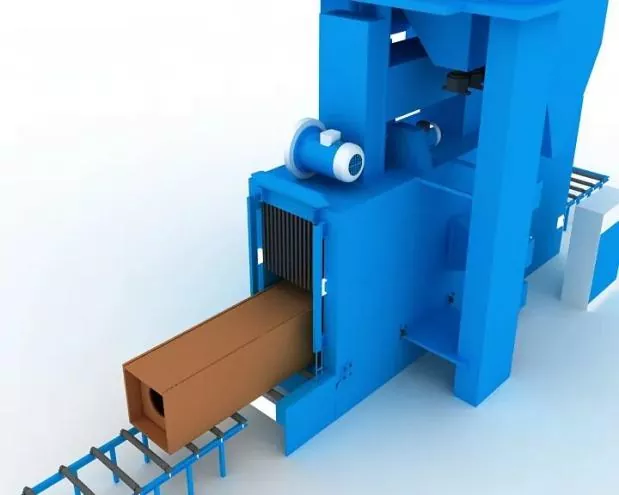
13단계 샌드 블래스팅 및 녹 제거 |
용접 후 필요에 따라 샌드 블라스팅으로 녹 제거를 완료한 후 코팅 공사로 옮깁니다. |
|
Ⅲ. 조립, 위치 지정 및 용접 사양
|
조립 정확도 |
조립 중: ● 용접 변형을 제어하려면 적절한 구속 장치를 채택해야 합니다. ● 부품 치수를 제어하고 올바른 모양을 보장하기 위해 용접 수축 허용치와 합당한 역변형을 유보해야 합니다. |
|
용접 연결부의 제작 및 조립에 대한 허용 편차와 구조 부품의 치수 공차는 강철 구조물의 건설 품질 승인 규정(GB 50205)의 요구 사항을 준수해야 합니다. |
|
|
조립 위치 용접 |
이는 반자동 단선 가스 금속 아크 용접(GMAW)으로 구현됩니다. |
|
용접공 |
조립 가용접에 종사하는 용접사는 건축용 철구조물 용접 기술기준(JGJ81)에 명시된 해당 자격증을 소지해야 합니다. |
|
가용접 위치 |
가용접 위치: 가용접은 정식 용접의 시작과 끝을 피해야 하며 모서리, 가장자리, 끝 및 구조적 강도와 제작 결함이 발생하기 쉬운 기타 중요한 영역에 배치되어서는 안 됩니다. |
|
T-조인트의 경우 가용접: 양쪽에서 대칭으로 수행되어야 합니다. 동시에 홈 내부의 가용접은 최대한 피해야 합니다. 전체 침투 홈 용접의 경우: 백 가우징(예: 백 가우징)을 위해 홈에서 가용접을 수행해야 합니다. |
|
|
용접 백킹 플레이트와 런온 및 런오프 플레이트의 조립 및 용접 위치는 관련 표준을 준수해야 합니다. |
|
|
용접재료 |
조립 및 가용접에 사용되는 용접재료는 정식용접과 일치하여야 한다. 즉, 정식용접과 동일한 용접재료를 사용하여야 한다. |
|
고장력강과 저강도강의 조립용접은 저강도강의 종류에 따라 용접재료를 선택하여야 한다. |
관련 뉴스
나에게 메시지를 남겨주세요